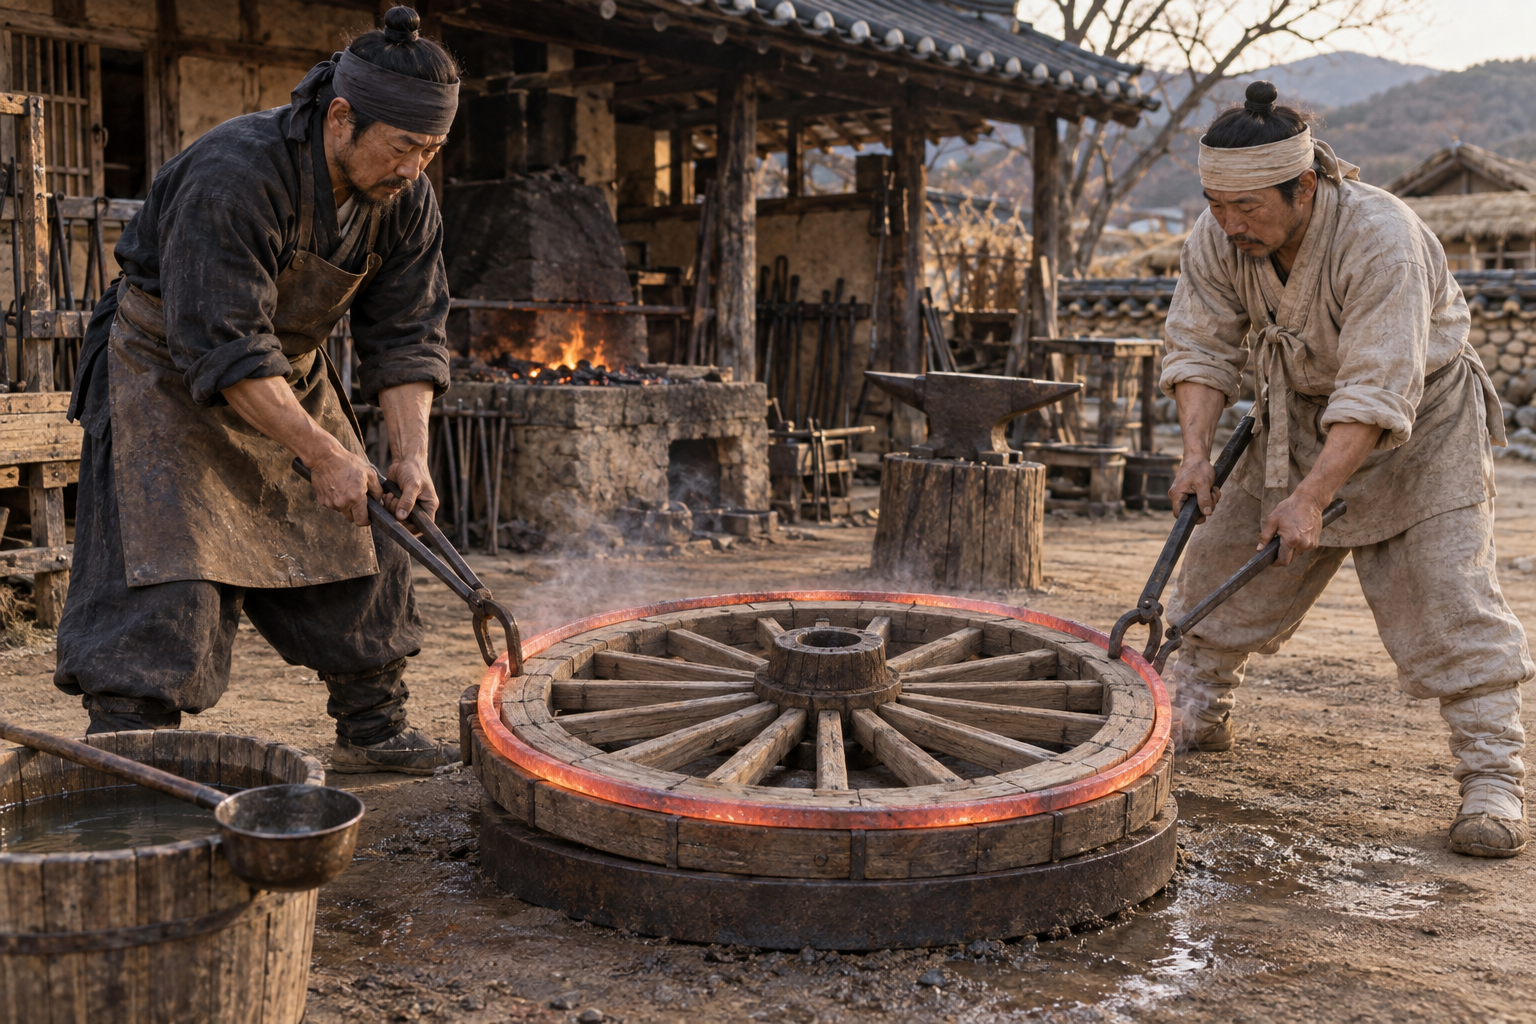
나무로 만든 수레바퀴는 둥글게 깎은 나무판 한 장이 아니었다. 가운데에는 굵은 바퀴통이 있고, 그 둘레에 여러 개의 바큇살이 뻗어 나갔다. 바깥쪽에는 짧은 곡선 모양의 나무 조각을 이어 만든 테두리가 바큇살 끝을 붙잡았다. 이 부품들이 조금이라도 헐거우면 짐을 실었을 때 바퀴가 흔들리고, 흙길의 충격이 반복되면서 틈은 더 벌어질 수 있었다.
장인은 목재 부품을 정확하게 맞춘 다음 바퀴 둘레에 하나의 쇠고리를 씌웠다. 그런데 완성된 나무 바퀴보다 약간 작은 쇠테를 어떻게 바깥에 끼울 수 있었을까? 방법은 쇠를 불에 달구는 것이었다. 뜨거워진 쇠테가 조금 늘어난 순간 나무 바퀴에 씌우고, 곧바로 물을 부어 식히면 쇠가 다시 줄어들며 모든 부품을 단단하게 조였다.
우마차 바퀴 제작은 단순히 나무를 둥글게 깎는 목공도, 쇠를 두드리는 대장일도 아니었다. 나무의 수축과 팽창, 바큇살의 각도, 쇠테의 길이와 열을 한꺼번에 맞춰야 하는 복합 기술이었다.
나무 바퀴는 왜 여러 부품으로 만들었을까?
바퀴의 중심에는 축이 들어가는 바퀴통이 놓였다. 장인은 단단한 목재를 골라 중심을 뚫고, 바깥 둘레에는 바큇살이 들어갈 구멍을 일정한 간격으로 냈다. 구멍의 방향이 조금만 어긋나도 바큇살 끝이 같은 원 위에 모이지 않아 완성된 바퀴가 좌우로 흔들릴 수 있었다.
바큇살은 중심의 하중을 바깥 테두리로 전달하는 부품이었다. 양쪽 끝을 각각 바퀴통과 테두리의 홈에 꼭 맞게 다듬어야 했으며, 너무 헐거우면 충격을 받을 때 움직이고 너무 굵으면 끼우는 과정에서 나무가 갈라질 수 있었다. 장인은 자와 먹줄만 보는 것이 아니라, 끼워지는 저항과 망치 소리를 통해 맞춤 상태를 살폈다.
바깥 테두리는 하나의 큰 나무 고리를 통째로 깎기보다 여러 개의 곡선 부재를 이어 만드는 방식이 일반적이었다. 큰 원형 목재를 한 덩어리로 구하기 어렵고, 나뭇결을 고려해 각 부분을 다듬는 편이 제작과 수리에 유리했기 때문이다. 한 부분이 닳거나 갈라졌을 때 해당 부재와 바큇살을 중심으로 손볼 수도 있었다.
그러나 나무 부품을 정확히 맞추는 것만으로는 거친 길을 오래 견디기 어려웠다. 바퀴가 돌 때마다 바깥 테두리는 돌과 흙에 직접 닿았고, 짐의 무게와 옆 방향의 충격도 반복해서 받았다. 이를 보호하고 여러 조각이 벌어지지 않게 잡아주는 마지막 부품이 쇠테였다.
쇠테는 바퀴보다 왜 조금 작게 만들었을까?
쇠테를 식은 상태에서 나무 바퀴와 똑같은 크기로 만들면 쉽게 끼울 수는 있지만, 바퀴를 단단하게 조이는 힘은 생기지 않는다. 사용 중 나무가 마르고 줄어들면 쇠테가 헐거워져 빠질 수도 있었다. 그래서 쇠테의 안쪽 둘레는 완성된 나무 바퀴의 바깥 둘레보다 조금 작게 맞췄다.
대장장이는 길고 평평한 쇠막대를 필요한 길이로 다듬은 뒤 양끝을 이어 원형의 테를 만들었다. 이때 몇 밀리미터의 차이도 중요했다. 지나치게 작으면 충분히 달궈도 바퀴에 들어가지 않았고, 너무 크면 식은 뒤에도 나무를 조이지 못했다. 나무 바퀴의 둘레를 재는 일과 쇠막대의 길이를 정하는 일이 서로 떨어진 작업이 아니었던 이유다.
완성된 쇠테는 불길이 고르게 닿도록 돌려가며 가열했다. 금속은 뜨거워지면 아주 조금 팽창한다. 길게 이어진 원형 쇠테에서는 각 부분의 미세한 팽창이 둘레 전체에 더해져 안쪽 지름이 넓어졌다. 눈으로는 큰 변화가 없어 보여도, 평소에는 들어가지 않던 쇠테를 나무 바퀴 위로 내려놓을 만큼의 틈이 생겼다.
여기서 불의 세기가 한쪽에 몰리면 쇠테의 일부만 더 늘어나 원이 고르지 않을 수 있었다. 장인은 쇠의 빛깔과 불에 머문 시간, 집게로 움직일 때의 상태를 살피며 테 전체를 비슷하게 가열해야 했다.
달군 쇠테를 씌우는 순간에는 왜 물이 필요했을까?
쇠테가 충분히 늘어나면 작업자들은 집게와 갈고리를 이용해 불에서 꺼낸 뒤, 바닥에 눕혀 둔 나무 바퀴 위에 빠르게 올렸다. 쇠테가 비뚤어져 한쪽에 걸리면 식는 동안 더 이상 움직이기 어려웠기 때문에 여러 사람이 둘레를 동시에 맞추고 망치로 가볍게 두드려 제자리에 앉혔다.
달군 쇠가 나무에 닿는 순간에는 연기와 불꽃이 일어날 수 있었다. 이때 둘레에 찬물을 부어 나무에 붙은 불을 끄고 쇠테의 온도를 빠르게 낮췄다. 아일랜드 국립박물관이 기록한 전통 수레 제작 과정에서도 가열한 쇠테가 나무 바퀴에 닿자 곧바로 물을 부어 불을 끄고, 쇠테를 식혀 수축시키는 장면이 확인된다.
쇠테가 식으면 늘어났던 지름이 다시 줄어들었다. 바퀴보다 작게 만들어진 쇠테는 원래 크기로 돌아가려 했지만 안쪽에 나무 바퀴가 있어 더 줄어들 수 없었다. 그 결과 쇠테가 바깥에서 테두리를 안쪽으로 조이고, 바큇살과 바퀴통까지 서로 밀착시키는 힘이 생겼다. 쇠테는 노면에서 나무가 직접 닳는 것을 줄이는 동시에, 여러 목재 부품을 하나의 구조로 묶는 띠 역할을 했다.
물을 너무 늦게 부으면 나무 표면이 깊게 타거나 갈라질 수 있었고, 너무 일찍 식히면 쇠테를 정확한 위치까지 내리기 전에 수축할 수 있었다. 불에서 꺼내고, 바퀴에 올리고, 둘레를 맞추고, 물을 붓는 과정이 짧은 시간 안에 이어져야 했다. 이 작업은 한 사람의 힘보다 여러 사람의 호흡과 순서가 중요했다.
완성된 바퀴는 돌려 보며 무엇을 확인했을까?
쇠테가 식었다고 곧바로 수레에 달 수 있는 것은 아니었다. 장인은 바퀴를 세워 천천히 굴리거나 중심축에 걸어 돌려 보며 원이 고르게 나오는지 살폈다. 바깥 테두리가 좌우로 흔들리면 바큇살의 길이나 결합 각도가 맞지 않을 수 있었고, 한 부분이 들려 있으면 쇠테가 완전히 자리 잡지 않은 것이었다.
망치로 쇠테 둘레를 가볍게 두드려 소리의 차이를 듣는 것도 점검 방법이었다. 특정 부분에서 둔탁한 소리가 나면 쇠와 나무 사이가 고르게 닿지 않았을 가능성이 있었다. 바큇살을 손으로 밀어 움직임이 없는지 살피고, 바퀴통의 축 구멍도 한쪽으로 치우치지 않았는지 확인했다.
사용 중 생긴 고장도 흔적을 통해 원인을 좁혔다. 바큇살 하나가 부러졌다면 무거운 짐이나 충격을 의심할 수 있었고, 쇠테가 자꾸 움직인다면 목재가 마르며 줄어들었거나 처음부터 조임이 부족했을 수 있었다. 장인은 손상된 부품만 바꾸는 것으로 끝내지 않고, 바퀴 전체의 원형과 균형을 다시 맞춰야 했다.
나무 바퀴 장인과 대장장이는 같은 사람이었을까?
지역과 작업장 규모에 따라 한 사람이 여러 공정을 맡기도 했지만, 나무 바퀴를 짜는 기술과 쇠테를 만드는 대장 기술은 성격이 달랐다. 아일랜드 국립박물관이 1972년에 기록한 당나귀 수레 제작 사례에서도 바퀴 장인이 목재 수레를 완성하고, 대장장이와 견습공이 금속 바퀴테를 씌웠다. 미국 국립공원관리청 자료에도 대장장이가 수레바퀴용 쇠테를 만들고 바퀴 장인이 목제 바퀴를 제작·수리한 기록이 남아 있다.
즉 ‘우마차 바퀴 장인’이라는 말 속에는 목재를 골라 바퀴통과 살을 맞추는 목공 기술, 쇠를 달구고 원형 테를 만드는 대장 기술, 마지막 순간에 두 재료의 크기를 일치시키는 협업이 함께 들어 있다. 어느 한쪽만 정확해도 완성되는 물건이 아니었다.
자동차와 트랙터, 고무타이어가 달린 운반차가 보급되면서 나무 수레바퀴를 새로 만들고 쇠테를 갈아 끼우는 일은 크게 줄었다. 현대의 바퀴는 규격화된 금속 휠과 고무타이어, 베어링 부품을 교체하는 방식으로 관리된다. 제작자가 나무의 건조 상태와 쇠의 열을 동시에 읽으며 바퀴 전체를 맞추는 일도 보기 어려워졌다.
그러나 오래된 우마차 바퀴를 보면 당시 기술은 여전히 구조로 남아 있다. 가운데 바퀴통에서 뻗은 살, 여러 조각으로 이어진 나무 테두리, 그 바깥을 빈틈없이 두른 쇠테는 각기 다른 재료가 힘을 나누도록 설계된 결과다. 뜨거운 쇠를 크게 늘려 끼운 것이 아니라, 눈에 잘 보이지 않는 작은 열팽창을 이용해 무거운 짐을 견디는 바퀴를 만든 기술이었다.